绿色工厂服务商优秀案例展示 脱氨膜技术引领工程技术服务新变革
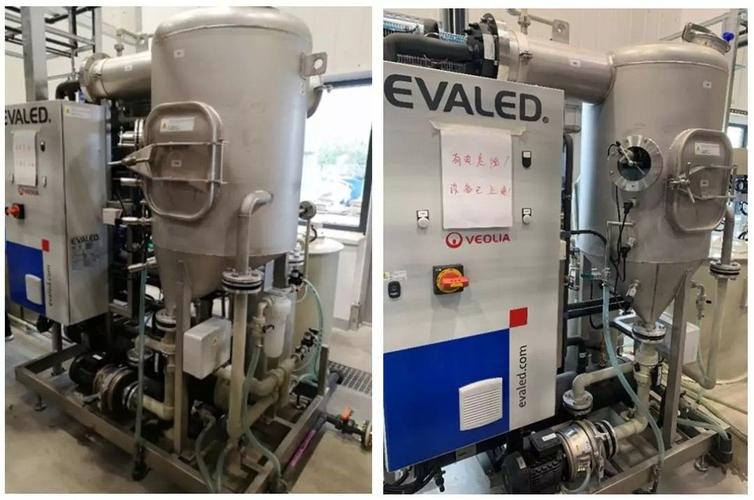
在“双碳”目标与绿色制造浪潮的推动下,工业废水处理正从“达标排放”向“资源回收”与“节能降碳”纵深演进。高氨氮废水作为制药、化工、养殖、垃圾渗滤液等行业的治理痛点,其处理技术的绿色化水平直接决定了工厂的环保绩效与运行成本。在这一背景下,脱氨膜技术凭借其高效、低耗、可回收氨资源的特性,成为绿色工厂服务商竞相展示的优秀案例。本文将以某领先工程技术服务商的实践为蓝本,剖析脱氨膜技术如何重塑工业废水处理格局,并为绿色工厂建设提供可复制的技术路径。\n\n### 用户痛点:传统脱氨技术的“三高”困境\n传统高氨氮废水处理通常采用吹脱法、蒸氨法或折点加氯法,普遍存在能耗高、药剂消耗大、二次污染风险高等问题。吹脱法需投加大量碱液并串联后端酸吸收,运行成本居高不下;蒸氨法蒸汽消耗巨大,与绿色工厂的低碳要求背道而驰;折点加氯法则会产生氯代有机物和余氯,增加后续处理难度。
某化工企业日均排放高氨氮废水800吨,原采用“吹脱+生化”工艺,每年电耗超200万度,液碱消耗约1500吨,同时因氨氮波动导致生化系统频繁受冲击,出水稳定性差,企业面临环保处罚与产能受限的双重压力。这样的案例在行业中并不鲜见,也成为绿色工厂服务商亟需破解的工程技术难题。
技术破局:脱氨膜技术的原理与核心优势\n脱氨膜技术(又称膜法脱氨、疏水膜脱氨)是一种基于气态膜分离原理的先进传质技术。其核心是采用疏水性中空纤维膜,将含氨废水与酸性吸收液分隔在膜两侧。在碱性条件下,废水中的铵根离子转化为游离氨,游离氨穿过膜孔进入吸收侧,与酸立即反应生成铵盐,从而实现了氨的连续分离与回收。
与传统工艺相比,脱氨膜技术在绿色工厂维度上呈现出四大核心优势:\n1. 节能降耗显著:无需蒸汽汽提,药耗降低30%~50%,电耗仅为传统吹脱工艺的20%~40%;\n2. 氨资源回收:可直接回收得到高纯度硫酸铵或氯化铵溶液,回用于生产或作为农肥外售,变废为宝;\n3. 出水稳定可靠:氨氮去除率可达90%~98%,且不受进水浓度波动影响,为后续生化系统提供稳定保障;\n4. 环境友好:全程密闭运行,无氨气逸散,无二次污染,占地小,易实现自动化控制。\n\n中科瑞阳等绿色工厂服务商已将该技术成功应用于多个行业。例如,在某制药园区废水处理项目中,采用“预处理+脱氨膜+生化”组合工艺,进水氨氮2500mg/L,出水降至15mg/L以下,同时回收硫酸铵溶液回用于园区绿化,年节约碳源投加费用超80万元。
工程技术服务支撑:从个案到标杆的保障体系\n脱氨膜技术的成功落地,离不开系统化的工程技术服务。优秀的绿色工厂服务商通常提供覆盖“诊断—设计—施工—调试—运营”的全生命周期服务:\n\n- 先导试验与模拟:针对不同水质进行膜通量、传质效率测试,确保工艺参数最优;\n- 定制化模块设计:采用撬装式或集装箱式膜组件,适应企业用地紧张的现状;\n- 智能控制系统:集成pH、温度、流量和压力监测,通过PLC实现自动加碱、自动调节,降低人工干预;\n- 运维托管与远程诊断:建立云端数据平台,实时预警膜污染、结垢等问题,提供快速清洗与更换服务,确保系统长周期稳定运行。\n\n以某垃圾渗滤液处理项目为例,服务商通过“预处理软化+脱氨膜+膜生物反应器+纳滤”组合工艺,不仅将氨氮从3000mg/L降至10mg/L以下,还与碳减排核算结合,年减少二氧化碳排放约1200吨,成为当地绿色工厂示范项目。该服务商提供的工程技术服务还包括碳足迹评价、绿色工厂申报辅导等延伸内容,真正让脱氨膜技术从单一环保设备升级为绿色制造体系的关键一环。
案例启示:绿色工厂服务商的差异化竞争力\n脱氨膜技术的价值不仅在于达标排放,更在于它符合绿色工厂“用地集约化、原料无害化、生产洁净化、废物资源化、能源低碳化”的核心理念。对服务商而言,展示这一优秀案例,实际上是向市场传递三个明确信号:\n\n1. 技术集成能力:能够将脱氨膜与生化、膜浓缩、蒸发结晶等工艺灵活耦合,满足复杂水质需求;\n2. 资源化思维:将氨氮视为资源而非污染物,帮助企业降本增效,与客户形成价值共同体;\n3. 全周期服务:通过工程技术服务的闭环,降低客户技术风险,提升项目投资回报率。
当前,已有越来越多的绿色工厂服务商将脱氨膜技术纳入推荐工艺包,并在化工、制药、有色金属、食品发酵等行业落地。可以预见,随着环保标准趋严和碳交易市场成熟,脱氨膜技术在氨氮减排与资源回收方面的潜力将进一步释放,成为工业园区绿色升级的秘密武器。而工程技术服务的专业化与数字化,将推动这一技术从“先进”走向“普及”,助力更多工厂在绿色转型中实现经济效益与环境效益的双赢。
最新产品